
Quand le repas devient un acte de soin
Un plateau-repas à l’hôpital ressemble à un plateau-repas. Même barquette, même couvercle, même chariot dans le couloir. Sauf qu’il ne l’est pas. Pour un patient dénutri, pour une personne âgée en trouble de la déglutition, pour un enfant en oncologie, ce plateau est une prescription, au même titre qu’une ordonnance médicamenteuse. Il a été calculé, dosé, tracé.

Et pourtant, on le confie à la route.
Les chiffres sont connus des professionnels du secteur, et ils restent têtus : entre 30 et 40 % des patients hospitalisés en France sont en situation de dénutrition, une proportion qui grimpe encore en EHPAD et en soins de suite. Chaque plateau non consommé aggrave ce tableau. Pas symboliquement : concrètement, en grammes de protéines et en kilocalories manquantes. Un repas thérapeutique qui arrive tiède, dont la texture s’est effondrée, dont la présentation a souffert, c’est un repas refusé. Et un repas refusé, chez un patient déjà fragile, ce n’est pas un incident de service, c’est une perte d’apport.
Le transport de repas thérapeutiques occupe donc une place étrange dans la chaîne du soin. Il est décisif, et il est invisible. Personne ne le voit dans le service. Le diététicien prescrit, la cuisine centrale produit, le soignant distribue, mais entre les deux, il y a un trou : le trajet, l’attente en quai, l’office. Un espace-temps où la qualité nutritionnelle se joue sans témoin.
Cet article propose de regarder ce maillon en face. Ce qu’il impose sur le plan réglementaire, ce qu’il engage sur le plan clinique, où il casse dans la vraie vie des tournées, et quels leviers techniques et organisationnels permettent de le maîtriser. Sans y voir un problème de matériel uniquement, parce que ça n’en est pas un.
Le repas thérapeutique : une prescription médicale à part entière
Définir le repas thérapeutique et le distinguer du repas standard
Un repas standard nourrit. Un repas thérapeutique soigne. La nuance n’est pas rhétorique : elle change entièrement le niveau d’exigence appliqué au transport.
Concrètement, un repas thérapeutique combine plusieurs paramètres prescrits, dont chacun peut être invalidé par un mauvais acheminement :
- Les textures modifiées : mixé lisse, mixé enrichi, haché, moulinné, texture tendre. Prescrites en réponse à des troubles de la déglutition (dysphagie), elles répondent à des critères de tenue et d’homogénéité précis. Une purée qui se délite ou qui rend son eau pendant le trajet ne remplit plus sa fonction de sécurité.
- Les régimes contrôlés : hyposodé, sans résidu, diabétique, hypoprotidique en néphrologie, sans allergène identifié. Chacun engage une conformité stricte d’attribution.
- Les régimes enrichis : hypercalorique-hyperprotidique, avec enrichissements en poudre de protéines, en matière grasse, en produits laitiers concentrés. Ce sont les plateaux dont chaque bouchée compte.
- Les compléments nutritionnels oraux (CNO) associés au plateau, avec leurs propres exigences de température de service et d’appétence.
Chacun de ces paramètres est prescrit par un diététicien ou un médecin, tracé dans le dossier patient, et engage la responsabilité de l’établissement. On est très loin de la logistique alimentaire ordinaire.
La chaîne de valeur du repas thérapeutique : de la prescription à l’assiette
Déroulons le parcours réel, tel qu’il se pratique dans un établissement de santé fonctionnant en liaison froide :
- Prescription diététique ou médicale, saisie et transmise à la cuisine centrale.
- Production culinaire, refroidissement rapide réglementaire, conditionnement.
- Allotissement : constitution des plateaux nominatifs, tri par service, par étage, par tournée.
- Chargement et transport.
- Réception, stockage tampon en office, éventuelle remise en température.
- Distribution au patient, puis consommation, et enfin évaluation des ingesta.
Regardez où se situe l’étape 4. Elle est exactement au milieu, et surtout elle est hors les murs : hors de la cuisine, dont les procédures HACCP sont maîtrisées et contrôlées ; hors du service de soins, où le personnel formé assure la surveillance. Le transport est l’unique segment où le repas thérapeutique n’est plus sous le regard direct d’un professionnel responsable de sa qualité.
C’est structurellement le point de plus grande vulnérabilité de toute la chaîne. Et paradoxalement, c’est souvent celui qui reçoit le moins d’attention lors des audits internes.
Pourquoi la dénutrition transforme un aléa logistique en risque clinique
La dénutrition n’est pas un désagrément. C’est un facteur de morbidité documenté, avec des mécanismes bien identifiés.

La perte de masse musculaire, d’abord, qui s’installe vite chez le patient alité et qui compromet la mobilisation, l’autonomie de sortie, et la rééducation. Le retard de cicatrisation ensuite, particulièrement critique en chirurgie et en soins de plaies. La majoration du risque infectieux, l’immunité étant directement dépendante du statut protéique. Et, en aval, l’allongement des durées moyennes de séjour, avec son coût pour l’établissement.
Un patient qui saute deux repas dans la semaine parce que les plateaux arrivent tièdes et peu appétissants creuse un déficit qui ne se rattrape pas spontanément. Les équipes le savent, elles compensent en prescrivant davantage de compléments nutritionnels oraux, ce qui coûte plus cher et fatigue le patient.
Autrement dit : chaque degré perdu en transport finit, quelque part, en ligne budgétaire et en jour d’hospitalisation supplémentaire.
Les publics concernés : des vulnérabilités qui ne se ressemblent pas
Patients hospitalisés en court séjour et en soins de suite
Volumes élevés, forte variabilité quotidienne des prescriptions, fenêtres horaires serrées imposées par le rythme des soins et des examens. Le court séjour subit un taux de modification de dernière minute considérable : patients à jeun, sorties anticipées, entrées non planifiées. La logistique doit absorber cette instabilité sans dégrader la conformité thermique des plateaux qui, eux, restent en attente.
EHPAD et résidences : troubles de la déglutition, dénutrition sarcopénique
Ici, la texture modifiée devient majoritaire et la tenue du produit sur la durée du trajet est un enjeu de sécurité, pas seulement de confort. La sarcopénie liée à l’âge rend chaque apport protéique précieux. Ajoutons que le temps de service y est souvent plus long qu’en établissement de santé, les résidents mangeant plus lentement et nécessitant un accompagnement individuel : l’équipement doit tenir la température bien après l’arrivée du véhicule.
Hospitalisation à domicile et portage de repas médicalisé
Le segment qui progresse le plus vite, et probablement le plus contraint techniquement. Points de livraison dispersés, dernier kilomètre urbain avec ses arrêts multiples et ses aléas de circulation, absence totale de personnel soignant à réception. Le conteneur doit ici garantir seul, sans relais, ce qu’un office hospitalier assurerait autrement. Une exigence d’autonomie thermique qui n’a rien de comparable avec une livraison inter-bâtiments.
Pédiatrie, oncologie, néphrologie : les régimes à très faible tolérance à l’écart
Petits volumes, très haute personnalisation, marge d’erreur quasi nulle. En néphrologie, un contrôle strict des apports en potassium et en phosphore ; en oncologie, des troubles du goût qui rendent l’appétence déterminante ; en pédiatrie, des portions et des présentations qui doivent séduire un enfant déjà réticent. Chacun de ces publics impose une contrainte logistique différente, et l’erreur classique consiste à leur appliquer le dimensionnement conçu pour le court séjour adulte.
Le cadre réglementaire et normatif applicable
HACCP et méthode des 5M appliquées au transport
La démarche HACCP ne s’arrête pas au quai de chargement, même si dans les faits beaucoup de plans de maîtrise sanitaire s’y montrent nettement moins détaillés que sur la production. Appliquer la méthode des 5M au transport, c’est interroger successivement :
- Matière : nature des préparations, sensibilité des textures modifiées, produits à risque.
- Matériel : conteneurs isothermes, sources de froid, chariots, véhicule, état et entretien.
- Milieu : température ambiante au chargement, saisonnalité, exposition du quai, hygiène du véhicule.
- Main-d’œuvre : formation des chauffeurs et des agents d’allotissement, respect des gestes, temps d’ouverture.
- Méthode : procédures de chargement, ordre des tournées, protocoles de contrôle et d’enregistrement.
Cette grille a le mérite de sortir de la fixation sur le seul équipement. Le meilleur conteneur du marché ne rattrape pas un plateau resté quarante minutes sur un quai en juillet.
Le règlement (CE) n° 852/2004 et l’arrêté du 21 décembre 2009
Le règlement européen pose les principes généraux d’hygiène des denrées alimentaires, y compris pendant le transport. L’arrêté du 21 décembre 2009 précise, en droit français, les températures applicables aux denrées animales et d’origine animale. Les seuils à connaître, applicables aux plats préparés en restauration collective :
- Liaison froide positive : +3 °C maximum à cœur pour les préparations culinaires élaborées à l’avance.
- Liaison chaude : +63 °C minimum, maintenus sans interruption jusqu’à la consommation.
- Liaison surgelée : -18 °C, avec une tolérance ponctuelle limitée lors des opérations de transfert.
Une tolérance encadrée existe pour de brèves périodes, mais elle ne constitue pas un régime de fonctionnement : c’est une marge d’exception, pas une zone de confort. Toute dérive doit être documentée, justifiée, et faire l’objet d’une décision tracée (maintien ou retrait de la denrée).
La traçabilité, elle, n’est pas négociable. Relevés de températures au départ et à l’arrivée, identification des lots, horodatage.
L’accord ATP et le renouvellement de conformité
L’ATP, pour Accord relatif aux Transports internationaux de denrées Périssables, encadre les engins utilisés pour le transport sous température dirigée. Il classe les véhicules et les équipements selon leurs performances d’isolation et leur capacité frigorifique, et impose une attestation de conformité délivrée après essais.
Point souvent sous-estimé par les établissements : cette attestation a une durée de validité limitée et doit être renouvelée périodiquement. Un équipement dont l’attestation expire devient, du jour au lendemain, non conforme pour les flux qui l’exigent. Anticiper ce renouvellement fait partie de la gestion de flotte au même titre que le contrôle technique.
Un fabricant d’équipements isothermes sérieux accompagne ses clients sur ce point : suivi des échéances, préparation des dossiers, remise en conformité ou remplacement anticipé du matériel. C’est un service qui ne se voit pas dans le prix d’achat mais qui évite l’immobilisation en urgence.
GEMRCN et recommandations nutritionnelles en restauration collective
Les recommandations du Groupe d’Étude des Marchés de Restauration Collective et de Nutrition encadrent la composition des repas servis en restauration collective, notamment la fréquence de service des différentes familles d’aliments et les grammages par convive. Elles s’articulent, en établissement de santé, avec les plans nutritionnels internes et les protocoles de dénutrition.
Le lien avec le transport peut sembler indirect. Il ne l’est pas : ces recommandations fixent des apports théoriques, mais l’apport réel est celui qui est consommé. Un dispositif logistique qui dégrade la consommation effective rend caduc le travail nutritionnel amont.
Traçabilité, plats témoins et gestion documentaire
En cas de contrôle des services vétérinaires, ou pire, en cas de toxi-infection alimentaire collective (TIAC), l’établissement doit pouvoir produire un dossier complet et cohérent. Concrètement :
- Les relevés de température à chaque étape critique, dont le départ et l’arrivée de chaque tournée.
- Les plats témoins conservés selon la réglementation en vigueur, correctement identifiés et datés.
- Les enregistrements de nettoyage et désinfection des conteneurs et des véhicules.
- Les fiches de non-conformité et les décisions prises en conséquence.
- Les attestations de conformité des équipements, ATP incluse.
La règle empirique en la matière est brutale mais juste : ce qui n’est pas écrit n’a pas eu lieu.
Les points de rupture réels de la chaîne du froid et du chaud
L’allotissement : le moment de vérité
Demandez à un responsable logistique où il pense perdre le plus de degrés. Il répondra souvent « pendant le trajet ». Les relevés de terrain racontent une autre histoire.
L’allotissement, c’est-à-dire la constitution et le tri des plateaux avant chargement, expose les denrées à température ambiante pendant une durée qui dépasse fréquemment celle du transport lui-même. Dressage, contrôle nominatif, regroupement par service, positionnement sur les chariots, attente du départ. Additionnez : vingt, trente, parfois quarante minutes en zone tempérée, quand le local n’est pas climatisé à la bonne consigne.
C’est là que se joue la majorité de la dérive thermique. Et c’est là que les protocoles sont, curieusement, les plus vagues. Chronométrer cette phase, la réduire, et la conduire en ambiance maîtrisée reste le levier au meilleur rapport effort/résultat de toute la chaîne.
Le trajet : durée, multiplicité des arrêts, ouvertures de portes
Sur route, l’ennemi n’est pas la distance : c’est le nombre d’ouvertures.
Chaque ouverture de conteneur ou de porte de caisse frigorifique en tournée urbaine provoque un échange thermique immédiat et une remontée de température qui, elle, ne se rattrape pas aussi vite qu’elle s’est produite. Sur une tournée à douze arrêts, l’effet cumulé devient déterminant.
D’où un raisonnement qu’il faut inverser par rapport à l’intuition courante. La réponse pertinente n’est pas d’augmenter la puissance frigorifique du véhicule, mais de travailler l’inertie thermique : que chaque plateau soit protégé individuellement par un contenant isolé et une source de froid embarquée, de sorte que l’ouverture de la caisse n’expose pas l’ensemble du chargement. Un conteneur isotherme autonome, correctement calé en température, encaisse les ouvertures. Un groupe froid, lui, se contente de lutter contre elles.
L’attente en zone de livraison
Le camion arrive à l’heure. Et puis le plateau attend l’office, l’office attend le service, le service attend le patient qui revient de radiologie.
Ce temps mort est rarement modélisé dans les protocoles, alors qu’il est parfois le plus long de toute la chaîne. Dans un établissement multi-bâtiments, entre le déchargement au quai central et la distribution au dernier étage du pavillon le plus éloigné, il n’est pas rare de compter une heure. Une heure pendant laquelle l’autonomie de l’équipement travaille seule, sans énergie, sans surveillance.
Le dimensionnement d’un conteneur isotherme devrait donc toujours intégrer ce temps d’attente aval, et pas seulement la durée de transport. C’est une erreur de spécification classique, et elle explique une bonne part des non-conformités constatées en bout de chaîne.
La remise en température et la distribution
En liaison froide, la remise en température doit porter le plat de +3 °C à +63 °C à cœur en moins d’une heure, contrainte réglementaire qui interdit toute approximation. Chariots de remise en température, fours de remise en température en office, plateaux à induction : les technologies diffèrent, mais le principe reste le même. Un plateau qui arrive déjà tiède, parce que la chaîne froide s’est dégradée en amont, complique cette étape au lieu de la faciliter.
Et la distribution, enfin, impose son propre tempo. Servir vingt-quatre chambres prend du temps. Le dernier patient servi doit recevoir un plateau conforme au même titre que le premier.
Le cas particulier du multi-température sur une même tournée
Voilà le vrai casse-tête opérationnel. Un même véhicule doit acheminer, dans la même tournée, du surgelé, du frais, du chaud maintenu et de l’ambiant (pain, fruits, denrées d’épicerie). Les solutions historiques consistent à multiplier les rotations, ou à investir dans des véhicules à compartiments cloisonnés, coûteux et rigides.
Il existe une troisième voie, technique et sobre : le bi-température et le tri-température obtenus par l’équipement embarqué plutôt que par le véhicule. Le principe consiste à créer plusieurs régimes thermiques dans un même volume de chargement, grâce à des conteneurs isothermes autonomes calés à des températures différentes selon les sources de froid utilisées.
Ce n’est pas une hypothèse de laboratoire. Dans la distribution alimentaire, l’enseigne belge Colruyt a déployé une livraison en tri-température à partir d’un camion standard, sans caisse frigorifique compartimentée. Le raisonnement se transpose directement au secteur de la santé : un établissement multi-sites peut ainsi livrer sur une même tournée des repas en liaison froide, des produits surgelés pour le stock d’office et des denrées ambiantes, avec un véhicule banalisé et, potentiellement, électrique.
Au-delà de la température : les enjeux oubliés du transport de repas thérapeutiques
L’intégrité du plateau et l’appétence
Un scénario que tous les responsables restauration hospitalière connaissent. La sonde affiche +2,8 °C. Le relevé est conforme, archivé, irréprochable. Et le plateau revient plein.
Parce que le mixé s’est affaissé sur un côté, parce que la sauce a migré dans le compartiment du dessert, parce que la compote a rendu son jus. La conformité thermique était respectée, l’appétence était détruite. Or chez un patient dénutri, souvent en anorexie liée à la maladie ou aux traitements, l’appétence est le facteur limitant. Un plateau qui ne donne pas envie n’apporte rien.
C’est un angle rarement traité dans les cahiers des charges, qui se concentrent presque exclusivement sur les seuils de température. Le transport doit préserver la présentation autant que la température : cela suppose de la stabilité mécanique, un calage correct, une roulabilité qui n’inflige pas de secousses au chargement, et des seuils dans les conteneurs qui empêchent le glissement des plateaux.
La conformité d’attribution : le bon plateau au bon patient
Un plateau hyposodé livré à la place d’un plateau normal est une erreur bénigne. L’inverse, chez un patient insuffisant cardiaque, ne l’est pas. Et un plateau contenant un allergène chez un patient allergique relève de l’événement indésirable grave.
L’identification nominative, l’étiquetage lisible et résistant à l’humidité, la séparation physique des régimes croisés au sein du conteneur : ce sont des exigences de sécurité des soins, pas de confort logistique. Le contenant joue ici un rôle direct, par sa capacité à maintenir un ordre de rangement stable et lisible malgré le trajet.
La stabilité organoleptique
Les textures modifiées sont, par construction, instables. Une purée enrichie peut se déphaser, un mixé peut relarguer de l’eau, une texture tendre peut se dessécher en surface. La durée du trajet, les variations de température, les vibrations : tout concourt à cette dégradation.
Les cuisines centrales travaillent beaucoup sur les agents de texture et les procédés pour améliorer cette tenue. Encore faut-il que la logistique ne défasse pas ce travail. Une température parfaitement stable, sans oscillation, protège la texture bien mieux qu’une température moyenne conforme mais fluctuante. C’est un argument en faveur de l’inertie thermique passive, plus régulière par nature qu’un froid actif à régulation par cycles.
L’expérience du soignant et de l’aide-soignant
Une évidence de terrain qu’on oublie dans les comparatifs techniques : le meilleur équipement est celui que les équipes utilisent correctement.
Un conteneur trop lourd, qui roule mal sur un sol irrégulier, qui ne passe pas dans l’ascenseur du pavillon ancien, qui exige deux personnes pour être manœuvré, ne sera pas utilisé comme prévu. Les portes resteront ouvertes plus longtemps « pour aller plus vite », les temps de manipulation s’allongeront, les procédures seront contournées. Pas par mauvaise volonté : par contrainte physique.
L’ergonomie, la roulabilité, le poids à vide, l’encombrement en couloir et la facilité de nettoyage sont donc des critères de performance sanitaire à part entière. Ils devraient figurer au cahier des charges au même niveau que l’autonomie thermique. Ils y figurent rarement.
Les solutions techniques : arbitrer entre les modes de liaison
Liaison froide, liaison chaude, liaison mixte : critères de choix
Il n’existe pas de mode supérieur dans l’absolu. Il existe un mode adapté à une configuration donnée. Les critères d’arbitrage, dans l’ordre de poids habituel :
- Distance et durée de tournée : au-delà d’une trentaine de minutes, la liaison chaude devient risquée sur le plan organoleptique, la surcuisson dégradant textures et vitamines.
- Volume et fréquence : la liaison froide autorise la production anticipée et le lissage de la charge en cuisine, avantage décisif pour les grosses unités.
- Risque sanitaire : la liaison froide impose une maîtrise du refroidissement rapide ; la liaison chaude impose un maintien ininterrompu à +63 °C, exigeant en énergie et peu tolérant à l’attente.
- Qualité perçue : la liaison chaude conserve un avantage sur certains plats servis immédiatement ; la liaison froide, avec une remise en température maîtrisée, a considérablement réduit l’écart.
- Coût complet : investissement en équipements, consommation énergétique, besoin en personnel de service, taux de perte.
- Configuration des locaux : présence ou non d’un office équipé, distance quai-service, capacité de stockage tampon.
La liaison mixte, qui combine froid pour l’essentiel du plateau et chaud pour certains composants, reste la réponse la plus fréquente en établissement de santé. Elle est aussi la plus exigeante en organisation.
Le conteneur isotherme comme réponse structurante
Le principe du conteneur isotherme est d’une simplicité désarmante, et c’est précisément sa force : une enveloppe hautement isolante, une source de froid ou de chaud embarquée, aucune énergie active nécessaire pendant le transport. L’autonomie thermique devient indépendante du groupe frigorifique du véhicule et, plus largement, du véhicule lui-même.
Les trois formats répondent à des usages distincts, qu’on peut transposer sans peine au secteur de la santé :
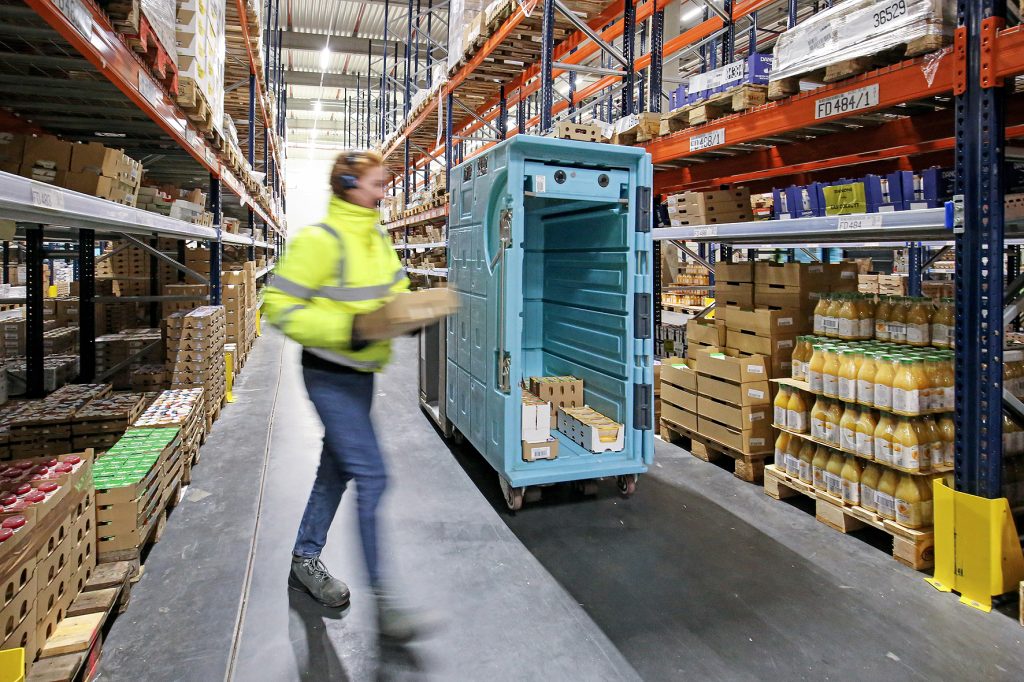
- Le roll isotherme : conteneur roulant, conçu pour la distribution en tournée. En établissement, c’est le format qui va du quai jusqu’à l’office puis dans le couloir sans rupture de charge. Moins de manipulations, donc moins d’ouvertures et moins d’expositions. Adapté aux livraisons multi-services et multi-étages.
- Le bac isotherme : format optimisé pour l’empilement et la densité de chargement. Pertinent pour les flux à fort volume vers une unité centrale, ou pour le portage de repas à domicile où la modularité par point de livraison prime.
- Le box isotherme : caisson rigide de forte autonomie, conçu pour les longues distances. Le format qui convient aux établissements desservis depuis une cuisine centrale éloignée, ou aux flux inter-sites d’un groupement hospitalier de territoire.
Le choix ne se fait pas au catalogue : il se fait à partir de la tournée réelle, de ses arrêts, de ses temps d’attente, de la configuration des locaux d’arrivée.
Les sources de froid : plaques eutectiques et solutions cryogéniques
Le terme mérite d’être explicité une fois : un mélange eutectique est une composition qui change d’état (solide/liquide) à une température fixe et déterminée. La plaque eutectique exploite cette propriété. Congelée en amont dans une cellule dédiée, elle restitue du froid pendant sa fusion, à une température de calage stable, choisie selon l’application.
Ses qualités opérationnelles sont exactement celles que réclame la logistique hospitalière : une restitution régulière, sans à-coups, sur plusieurs heures ; aucune consommation d’énergie pendant le transport ; une robustesse mécanique qui supporte des centaines de cycles de manipulation par des équipes pressées ; et différentes températures de calage permettant d’adapter la plaque au régime visé, du surgelé au frais positif.
Sur les besoins de production de froid intensif, la voie cryogénique apporte une réponse complémentaire. Les solutions SIBER SYSTEM® reposent sur la production de neige carbonique par détente de CO2 liquide, avec un principe de station-service du froid installée sur le site d’exploitation. L’intérêt pour une cuisine centrale à fort volume : un calage très rapide des équipements, une flexibilité sur les tournées imprévues, et la capacité d’assurer des régimes bi-température sans multiplier les matériels.
Instrumentation et traçabilité thermique
Enregistreurs autonomes, sondes embarquées dans le conteneur, indicateurs colorimétriques à usage unique, télérelève avec remontée automatique des données : la palette est large et les coûts ont beaucoup baissé.
Deux conseils issus du terrain. D’abord, mesurer là où c’est représentatif, c’est-à-dire au point le plus défavorable du chargement, et non près de la source de froid, ce qui produit des relevés flatteurs et faux. Ensuite, exploiter les données, ce qui suppose quelqu’un pour les lire. Un historique de courbes que personne n’analyse ne sert qu’en cas de litige.
Bien utilisée, cette instrumentation transforme la preuve du maintien à température en actif documentaire, opposable en contrôle et exploitable en amélioration continue.
Le coût réel : raisonner en TCO plutôt qu’en prix d’achat
Les postes visibles et les postes invisibles
Le prix d’achat d’un conteneur isotherme représente une fraction de son coût réel sur la durée. Les postes visibles, ceux qui figurent au budget d’investissement, sont les moins déterminants :
Visibles : achat des conteneurs et des sources de froid, énergie de congélation des plaques, maintenance préventive, pièces détachées.
Invisibles, et pourtant décisifs : la casse et le taux de renouvellement anticipé, l’immobilisation d’un équipement défaillant en pleine exploitation, le gaspillage alimentaire lié aux non-conformités, les plateaux non consommés, et surtout la complémentation nutritionnelle compensatoire prescrite pour rattraper les apports manquants.
Ce dernier poste échappe presque toujours au calcul, parce qu’il tombe dans un autre budget que celui de la logistique. C’est une frontière comptable qui coûte cher.
Durée de vie et longévité des équipements
La longévité est le premier levier de réduction du coût à l’usage. Un équipement qui tient six ans en exploitation intensive divise mécaniquement son coût annuel par rapport à un matériel remplacé tous les trois ans, même à prix d’achat inférieur.
Cette durée de vie supérieure à six ans n’est pas une projection commerciale : elle est constatée en exploitation par des utilisateurs européens en distribution alimentaire, sur des flux quotidiens intensifs. Milutin Savkovic, en charge du support supply chain chez Delhaize Serbia, le formule sans emphase : « Le produit est bon. La durée de vie du produit va au-delà de 6 ans. Les plaques eutectiques sont également efficaces et robustes. »
Rapporté au nombre de rotations, l’écart de coût entre deux matériels d’apparence comparable devient considérable.
Maintenance, réparation et pièces détachées
Un conteneur réparable est un conteneur amorti plus longtemps. Cela suppose une conception qui le permette (éléments démontables, pièces standardisées, disponibilité des composants dans la durée) et un service capable d’intervenir sans immobiliser le parc.
Le service n’est donc pas un supplément d’âme au produit : c’est une composante du coût total, et l’un des rares postes sur lequel un partenariat de long terme produit un gain mesurable. Il faut l’évaluer à l’achat, pas le découvrir à la première panne.
Le coût évité : ce que la dénutrition coûte réellement
Voici l’argument que les directions financières entendent, et il est rarement porté par les équipes logistiques.
Une journée d’hospitalisation supplémentaire coûte, selon les spécialités, plusieurs centaines d’euros à l’établissement. La dénutrition allonge les durées moyennes de séjour de plusieurs jours, majore les complications infectieuses et les reprises chirurgicales. Sur une année, sur un service, l’ordre de grandeur dépasse largement le budget d’équipement de transport de l’établissement entier.
La comparaison ne prétend pas à la démonstration comptable, chaque établissement ayant ses propres coûts. Mais elle repositionne le débat : l’investissement dans un dispositif de transport performant ne se compare pas au prix du conteneur concurrent, il se compare au coût des plateaux non consommés.
L’enjeu environnemental : décarboner la logistique des repas de santé
Mutualisation des flux et optimisation des chargements
La mutualisation des flux n’est pas un slogan RSE, c’est un exercice d’optimisation. Regrouper les livraisons de plusieurs établissements d’un même territoire, remplir davantage chaque véhicule, repenser l’ordre et la géographie des tournées pour supprimer les kilomètres à vide.
L’effet est double, et c’est ce qui rend l’argument solide : moins de rotations, ce sont moins d’émissions et moins de coût de transport. Performance logistique et sobriété convergent, sans arbitrage douloureux. Encore faut-il disposer d’équipements dont le format autorise une densité de chargement optimale, ce qui renvoie à la conception du conteneur.
Multimodalité et livraison urbaine sous température dirigée
Ce point mérite qu’on s’y arrête, parce qu’il est structurant pour les dix prochaines années.
Tant que le froid dépend du groupe frigorifique du véhicule, le véhicule commande tout. Il doit être équipé, motorisé en conséquence, et son autonomie électrique est amputée par la consommation du groupe. C’est la principale raison pour laquelle la transition électrique du transport frigorifique urbain avance lentement.
Le conteneur isotherme autonome inverse la logique. En découplant la source de froid du véhicule, il rend le mode de transport indifférent : un utilitaire électrique, un vélo-cargo pour du portage de repas en centre-ville, un véhicule mutualisé non spécialisé, voire un segment ferroviaire ou fluvial sur les longues distances inter-sites. La multimodalité devient possible parce que le froid voyage avec la marchandise, pas avec le moteur.
Pour les établissements de santé situés en zone à faibles émissions, avec des contraintes d’accès qui se durcissent, ce n’est pas un raffinement théorique. C’est une condition de continuité d’exploitation.
Réduction du gaspillage alimentaire
Le gaspillage en restauration hospitalière atteint des niveaux considérables, souvent supérieurs à ceux de la restauration collective classique, précisément parce que les patients mangent peu et refusent davantage. Chaque plateau jeté représente une production, un conditionnement, un transport et un traitement de déchet, tous inutiles.
Le raisonnement est direct : un plateau consommé est un plateau non jeté. Améliorer la qualité du transport, donc l’appétence à l’arrivée, réduit simultanément le gaspillage, l’empreinte carbone du service de restauration, et le risque de dénutrition. Trois objectifs, un seul levier. C’est suffisamment rare pour être signalé.
Économie circulaire : réemploi, recyclage et fin de vie des conteneurs
La fin de vie mérite d’être traitée sans emphase, comme une question de filière. Que devient un conteneur isotherme en fin d’usage ? Ses matériaux sont-ils séparables et valorisables ? Existe-t-il une reprise organisée par le fabricant, avec traçabilité de la valorisation ?
Une politique cohérente couvre trois niveaux : d’abord prolonger la durée d’usage par la réparation, ce qui reste le geste le plus efficace ; ensuite organiser le réemploi des équipements déclassés sur des usages moins exigeants ; enfin assurer un recyclage effectif des matériaux en fin de parcours. Ces éléments entrent directement dans les critères d’attribution des marchés publics hospitaliers, et il devient difficile de les traiter par une simple déclaration d’intention.
Construire une démarche de maîtrise : méthode en cinq temps
1. Cartographier les flux et identifier les points critiques
Poser sur le papier chaque tournée : horaires réels, nombre d’arrêts, distances, temps d’attente au quai et en office, volumes par régime, configuration des locaux d’arrivée. Ce travail révèle presque toujours des surprises, notamment des temps d’attente que personne n’avait chiffrés. Indicateur à suivre : durée totale entre la sortie de cellule de refroidissement et la remise au patient, par tournée.
2. Auditer les températures réelles, pas les températures théoriques
Instrumenter plusieurs tournées complètes, en conditions dégradées de préférence : jour de forte chaleur, effectif réduit, tournée rallongée. Mesurer au point le plus défavorable du chargement. Indicateur : taux de conformité thermique à la remise au patient, et amplitude maximale de dérive constatée.
3. Dimensionner les équipements selon les tournées, pas selon le catalogue
Choisir format, volume et sources de froid à partir des données de l’audit, en intégrant les temps d’attente aval et les régimes multiples. Un dimensionnement calculé sur la seule durée de trajet est un dimensionnement sous-évalué. Indicateur : marge d’autonomie résiduelle en fin de tournée, en heures.
4. Former les équipes et sécuriser les gestes
Cibler les gestes qui pèsent réellement : durée de calage des plaques eutectiques avant chargement, temps d’ouverture des conteneurs, ordre de déchargement, remontée des non-conformités. Une formation courte et concrète vaut mieux qu’un protocole exhaustif que personne ne lira. Indicateur : nombre de non-conformités déclarées, qui doit d’abord augmenter (signe que le circuit fonctionne) avant de baisser.
5. Piloter par la donnée et améliorer en continu
Instaurer une revue périodique associant restauration, logistique, qualité et soins. Croiser les données thermiques avec le taux de plateaux consommés et l’évolution des indicateurs de dénutrition. C’est ce croisement qui donne du sens aux courbes. Indicateur : évolution du taux de retour de plateaux non consommés, par service.
Fournisseur d’équipements ou partenaire de votre logistique du froid ?
La question mérite d’être posée franchement, parce qu’elle détermine la nature de la relation.
Un fournisseur répond à un bon de commande. Il livre des conteneurs conformes, au prix convenu, dans les délais. C’est une relation honnête, et pour certains besoins standardisés, elle suffit largement.
Un partenaire fait autre chose. Il commence par écouter la réalité d’exploitation avant de proposer une référence : les contraintes de couloirs, les ascenseurs trop étroits, la tournée du samedi qui n’obéit à aucune règle, la cuisine centrale qui déménage dans dix-huit mois. Il audite les flux, dimensionne à partir des données réelles, co-conçoit quand le standard ne convient pas, assure la maintenance, anticipe le renouvellement des attestations ATP, et organise la fin de vie des équipements qu’il a vendus.
Chez Olivo, l’écoute et le partage ne sont pas des arguments commerciaux mais une méthode de travail : le pôle R&D intégré avance à partir des retours de terrain, et beaucoup de solutions actuelles sont nées de contraintes clients qu’aucun catalogue ne couvrait.
Cette approche s’appuie sur un ancrage simple : premier fabricant français de conteneurs isothermes depuis 1956, soit soixante-dix ans de fabrication et de R&D sur le même territoire, avec des références européennes en distribution alimentaire comme en logistique de santé. La chaîne du froid consciente et responsable n’a jamais été aussi vitale, et elle se construit avec ceux qui l’exploitent au quotidien.
FAQ : les questions que se posent les responsables restauration et logistique hospitalière
Quelle température maximale pour un repas en liaison froide pendant le transport ?
La réglementation française fixe +3 °C maximum à cœur pour les préparations culinaires élaborées à l’avance, du refroidissement jusqu’à la remise en température ou la consommation. Cette exigence s’applique pendant toute la durée du transport, sans interruption. Une brève tolérance existe lors des opérations de transfert, mais toute dérive doit être enregistrée et faire l’objet d’une décision tracée sur le devenir de la denrée.
Combien de temps un conteneur isotherme maintient-il la température sans énergie ?
L’autonomie dépend de trois facteurs : la qualité de l’isolation du conteneur, la puissance et la température de calage des sources de froid embarquées, et les conditions d’usage (température ambiante, nombre d’ouvertures, taux de remplissage). Selon les configurations, elle s’étend de quelques heures à plus d’une journée complète. Un dimensionnement fiable doit être calculé sur la tournée réelle, temps d’attente à l’arrivée inclus, et non sur la seule durée de trajet.
Le transport de repas thérapeutiques impose-t-il un véhicule frigorifique ?
Non, pas systématiquement. La réglementation impose un résultat, le maintien à température, pas un moyen technique unique. Un conteneur isotherme équipé de sources de froid adaptées et conforme aux exigences applicables permet d’assurer ce maintien dans un véhicule non frigorifique. Cette solution ouvre l’accès aux véhicules électriques et aux modes de livraison urbaine légère en dernier kilomètre.
Comment gérer le froid et le chaud sur une même tournée ?
Deux voies existent. La première consiste à compartimenter le véhicule, solution coûteuse et peu flexible. La seconde repose sur des conteneurs isothermes autonomes calés à des températures distinctes, permettant d’obtenir du bi-température ou du tri-température dans un camion standard. Cette approche, déjà éprouvée en distribution alimentaire, se transpose directement aux flux de restauration hospitalière mêlant liaison froide, surgelé et ambiant.
Quelles obligations de traçabilité en cas de contrôle sanitaire ?
L’établissement doit pouvoir présenter les relevés de température à chaque étape critique, dont le départ et l’arrivée de chaque tournée, les plats témoins conservés selon la réglementation, les enregistrements de nettoyage et désinfection des équipements, les fiches de non-conformité avec les décisions associées, et les attestations de conformité des matériels de transport. En cas de toxi-infection alimentaire collective, ce dossier constitue le seul élément de preuve opposable.
Comment anticiper le renouvellement de l’attestation ATP ?
L’attestation de conformité ATP a une durée de validité limitée et son expiration rend l’équipement non conforme pour les flux qui l’exigent. La bonne pratique consiste à tenir un échéancier de flotte, à engager la démarche plusieurs mois avant le terme, et à arbitrer entre remise en conformité et remplacement anticipé. De nombreux fabricants d’équipements isothermes accompagnent leurs clients sur ce suivi, ce qui évite les immobilisations en urgence.
Conclusion : le transport, dernier mètre du soin nutritionnel
Entre la prescription du diététicien et l’assiette du patient, il existe un segment que personne ne surveille en continu. La cuisine centrale est auditée, le service de soins est encadré, mais entre les deux, le plateau voyage seul.
Sécuriser ce maillon, ce n’est pas une affaire de conformité administrative. C’est protéger un apport nutritionnel qui conditionne la récupération du patient, garantir la conformité réglementaire de l’établissement, et préserver quelque chose de moins mesurable mais tout aussi réel : la dignité du repas, ce moment qui reste, pour beaucoup de patients hospitalisés, l’un des rares repères agréables de la journée.
Le chemin de progrès est balisé et il n’a rien d’inaccessible. Cartographier les flux, mesurer les températures réelles plutôt que théoriques, dimensionner les équipements sur la tournée effective, former les équipes aux gestes qui comptent. Puis choisir un partenaire capable de couvrir le cycle de vie complet des équipements, de la conception à la fin de vie, en passant par la maintenance et le renouvellement ATP.
Un audit des flux est le point de départ le plus utile. Il coûte peu, il révèle beaucoup, et il transforme des intuitions en données. Le reste sui